

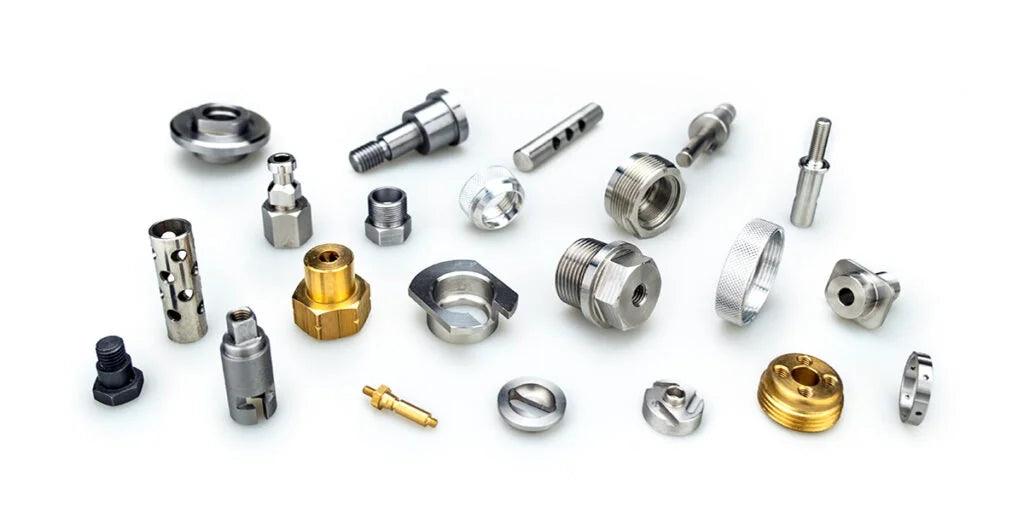
La produzione moderna richiede sempre più componenti metallici piccoli, complessi ed estremamente precisi. Sebbene i metodi di produzione tradizionali, come la lavorazione CNC o la fusione, possano produrre componenti durevoli, spesso incontrano difficoltà quando i progetti richiedono geometrie elaborate o tolleranze ristrette.

È qui che lo stampaggio a iniezione dell’acciaio inossidabile diventa una soluzione efficace.
Lo stampaggio a iniezione dell’acciaio inossidabile si riferisce all’uso della tecnologia Metal Injection Molding (MIM) per produrre componenti in acciaio inossidabile con elevata precisione e prestazioni meccaniche costanti. Combinando la flessibilità progettuale dello stampaggio a iniezione della plastica con la resistenza dei materiali metallici, questo processo consente ai produttori di realizzare componenti complessi su larga scala mantenendo un’eccellente precisione dimensionale.
Con oltre 15 anni di esperienza nella tecnologia MIM, XY-GLOBAL è specializzata nella produzione di componenti in acciaio inossidabile ad alta precisione per settori quali:
-
ottica
-
dispositivi medici
-
semiconduttori
-
telecomunicazioni
Attraverso processi produttivi stabili, attrezzature avanzate e diversi materiali in acciaio inossidabile, XY-GLOBAL può trasformare progetti di prodotto complessi in componenti affidabili per la produzione. I componenti tipici includono elementi funzionali da 2 a 30 mm con microfori, pareti sottili di circa 0,3-0,5 mm e caratteristiche integrate che in passato richiedevano due o tre pezzi lavorati separatamente.
Che cos’è lo stampaggio a iniezione dell’acciaio inossidabile?
Lo stampaggio a iniezione dell’acciaio inossidabile è essenzialmente l’applicazione della tecnologia di stampaggio a iniezione dei metalli (MIM) utilizzando polveri di acciaio inossidabile.
Il processo consente ai produttori di realizzare piccoli componenti metallici complessi che altrimenti sarebbero difficili o costosi da lavorare.
A differenza dei metodi tradizionali di produzione dei metalli, lo stampaggio a iniezione dell’acciaio inossidabile utilizza polveri metalliche fini nel processo MIM per produrre un componente in acciaio inossidabile denso, con caratteristiche tipiche come:
-
elevata resistenza meccanica
-
eccellente precisione dimensionale
-
capacità di realizzare geometrie complesse
-
produzione di massa efficiente
Grazie a questi vantaggi, i componenti MIM in acciaio inossidabile sono ampiamente utilizzati nei settori ad alta precisione.
L’acciaio inossidabile può essere stampato a iniezione?
Se non conosci la stampaggio a iniezione dei metalli (MIM), potresti chiederti se l’acciaio inossidabile possa davvero essere «stampato come la plastica». La risposta breve è sì, ma il meccanismo è completamente diverso dalla fusione e dal raffreddamento di un polimero.
Invece di fondere l'acciaio inossidabile solido, il MIM utilizza una miscela di polvere di acciaio inossidabile e legante come mezzo temporaneamente modellabile. Dopo lo stampaggio del componente, il legante viene rimosso con cura, lasciando un “pezzo marrone” poroso composto principalmente da metallo. Durante la sinterizzazione a temperature tipicamente comprese tra 1.200°C e 1.400°C, le particelle metalliche si legano tra loro, i pori si chiudono e il componente si densifica contraendosi fino alle dimensioni finali.

Ad esempio, un componente MIM in acciaio inossidabile 316L con una densità sinterizzata di 7.85–7.95 g/cm³ avrà proprietà meccaniche molto vicine a quelle del 316L lavorato: resistenza a trazione ultima di circa 450–550 MPa, limite di snervamento di circa 140–250 MPa e allungamento nell'intervallo del 40–50%. Questo livello di duttilità è importante per i componenti di dispositivi medici e industriali soggetti a carichi ciclici o sovraccarichi occasionali.
Processo MIM dell'acciaio inossidabile
| Fase del processo | Descrizione |
| Preparazione del feedstock | Polveri di acciaio inossidabile ultrafini (tipicamente 5–20 μm) vengono miscelate con leganti termoplastici per formare pellet contenenti circa il 60% in volume di metallo e il 40% di legante, ottimizzati per la fluidità e la densità finale. |
| Stampaggio a iniezione | Il feedstock viene riscaldato e iniettato in stampi di precisione per formare i “pezzi verdi”, che includono già tutte le caratteristiche funzionali, come filettature, sottosquadri e microfori, quando possibile. |
| Rimozione del legante | Il legante viene rimosso mediante metodi termici, con solvente o catalitici, a seconda del sistema di feedstock, lasciando un fragile “pezzo marrone” composto principalmente da polvere metallica. |
| Sinterizzazione | I pezzi marroni vengono sinterizzati ad alta temperatura (circa 1.200–1.400°C) in atmosfere controllate, raggiungendo il 96–99% della densità teorica e contraendosi fino alle dimensioni finali. |
Materiali comuni in acciaio inossidabile utilizzati nel MIM
Diverse leghe di acciaio inossidabile sono ampiamente utilizzate nelle applicazioni di stampaggio a iniezione dei metalli in acciaio inossidabile. Di seguito sono riportati i gradi più comuni.
| Materiale | Caratteristiche principali | Applicazioni tipiche |
| Acciaio inossidabile 304 | Acciaio inossidabile austenitico per impieghi generali; buona resistenza alla corrosione, resistenza a trazione tipicamente ≥480 MPa nel MIM; allungamento ≥40% quando la densità è elevata. | Hardware di consumo, involucri industriali, staffe, impugnature. |
| Acciaio inossidabile 316L | Acciaio inossidabile austenitico a basso tenore di carbonio; eccellente resistenza alla corrosione e biocompatibilità; il 316L MIM raggiunge tipicamente una densità di 7.85–7.95 g/cm³, una resistenza a trazione di 450–550 MPa e un allungamento del 40–50%. | Strumenti medicali, componenti per la gestione dei fluidi, componenti esposti a mezzi aggressivi. |
| Acciaio inossidabile 17-4PH | Acciaio inossidabile martensitico indurente per precipitazione; resistenza alla trazione di circa 1.000–1.300 MPa dopo il trattamento termico, durezza fino a circa 40–43 HRC, con un allungamento dell'8–14% in molti set di dati MIM. | Strumenti chirurgici, meccanismi di bloccaggio, componenti per armi da fuoco, pezzi di precisione sottoposti a carichi elevati. |
Tra questi materiali, l'acciaio inossidabile 316L è una delle leghe più utilizzate grazie alla sua eccellente resistenza alla corrosione e stabilità negli ambienti medicali.
Proprietà meccaniche dei pezzi MIM in acciaio inossidabile
Una preoccupazione che potresti avere è se i pezzi stampati a iniezione in acciaio inossidabile possano eguagliare la resistenza dei pezzi prodotti mediante forgiatura o lavorazione meccanica.
In molti casi, la risposta è sì.
Dopo la sinterizzazione, i pezzi MIM in acciaio inossidabile possono raggiungere eccellenti prestazioni meccaniche.
Le proprietà tipiche includono:
| Proprietà | Prestazioni tipiche |
| Densità | 96–99% della densità teorica |
| Resistenza alla trazione | Paragonabile all'acciaio inossidabile forgiato |
| Durezza | Elevata resistenza all'usura |
| Resistenza alla corrosione | Eccellenti a seconda della lega |
Inoltre, i componenti MIM offrono spesso:
-
finitura superficiale più liscia rispetto ai pezzi pressofusi
-
maggiore coerenza dimensionale
Questa combinazione rende stampaggio a iniezione dell'acciaio inossidabile adatto per applicazioni ingegneristiche impegnative.
Vantaggi dello stampaggio a iniezione dell'acciaio inossidabile
Capacità di realizzare geometrie complesse
Il MIM consente di formare in un'unica fase filettature, canali interni di flusso, fori passanti, fori laterali, strutture a scatto e caratteristiche simili. In molti progetti, gli assemblaggi che in precedenza richiedevano 2–3 pezzi lavorati separati più saldatura o fissaggio possono essere integrati in un singolo componente MIM, riducendo significativamente il lavoro di assemblaggio.
Questo offre vantaggi soprattutto per pezzi di dimensioni comprese tra 2 e 30 mm, con pareti sottili fino a 0,3–0,5 mm o micro-caratteristiche.
Elevato utilizzo del materiale
La lavorazione tradizionale da barra o lamiera spesso produce tassi di utilizzo del materiale pari solo al 30–60%, generando notevoli scarti.
Il MIM, al contrario, consuma principalmente polvere corrispondente al volume finale del pezzo, raggiungendo abitualmente un utilizzo superiore al 95%. Ciò lo rende ideale per materiali costosi come gli acciai inossidabili altolegati o le leghe speciali.

Coerenza dimensionale nella produzione in serie
Per geometrie adatte al MIM, le tolleranze standard raggiungono ±0,3–0,5% delle dimensioni del pezzo; le caratteristiche critiche di piccole dimensioni possono arrivare a ~±0,1% con modifiche al processo e ottimizzazione mirata.
Per volumi annuali da decine a centinaia di migliaia di pezzi, la ripetibilità basata sugli stampi supera di gran lunga la variabilità delle operazioni CNC multi-macchina su più turni.
Efficienza dei costi a volumi medi e alti
L'attrezzaggio comporta un costo iniziale elevato, ma oltre cicli cumulativi di decine di migliaia di pezzi, il prezzo per componente spesso scende al di sotto di quello della lavorazione CNC, riducendosi ulteriormente per componenti piccoli e molto complessi, per i quali il volume di pareggio diminuisce.
Nelle applicazioni medicali, ottiche e dei semiconduttori, sostituire alcuni componenti lavorati meccanicamente con componenti MIM durante le fasi di produzione stabile libera capacità CNC per attività a maggior valore aggiunto.
Diversi vantaggi spiegano perché lo stampaggio a iniezione di metalli in acciaio inossidabile è ampiamente adottato nella produzione moderna.
Stampaggio a iniezione di metalli in acciaio inossidabile rispetto ad altri processi di produzione
Capire come lo stampaggio a iniezione di metalli in acciaio inossidabile si confronta con altri metodi di produzione aiuta a selezionare il processo giusto.
| Processo di produzione | Ideale per | Intervallo di dimensioni tipico | Volume consigliato | Principali compromessi |
| Lavorazione CNC | Prototipi ultra-precisi, componenti personalizzati a basso volume con tolleranze estreme (±0,005 mm) | 1-150 mm | <5.000 pezzi/anno | Massima precisione, ma scarsa convenienza economica in termini di volume; elevato spreco di materiale (30-60%) |
| Microfusione | Componenti di media complessità con tolleranze moderate (±0,2 mm) | 10-200 mm | 1.000-50.000/anno | Adatto per componenti più grandi, ma presenta difficoltà con le micro-caratteristiche; la finitura superficiale richiede lavorazioni meccaniche |
| Stampaggio dei metalli | Geometrie semplici in lamiera 2D/2,5D, sezioni trasversali sottili | <5 mm di spessore, vista in pianta di 5-100 mm | >100.000/anno | Più rapido per superfici piane/pieghe semplici; non gestisce la vera complessità 3D o le sezioni spesse |
| MIM in acciaio inossidabile | Piccoli componenti 3D complessi con micro-caratteristiche, pareti sottili, assemblaggi integrati | 2-50 mm (ottimale 5-30 mm) | 10.000-500.000+/anno | Eccelle nella complessità geometrica; il costo dell'attrezzaggio è elevato, ma il costo per pezzo diminuisce rapidamente con i volumi |
Guida rapida alla scelta:
-
Scegliete il MIM quando: il peso del componente è inferiore a 50 g, presenta sottosquadri/caratteristiche interne/filettature interne, il fabbisogno annuale supera 10.000 pezzi e sono accettabili tolleranze di ±0,3-0,5%
-
Scegliete la lavorazione CNC quando: meno di 1.000 pezzi, tolleranze più strette di ±0,01 mm o materiale molto difficile da lavorare
-
Analisi del punto di pareggio: per un componente complesso da 10x10x5 mm, l'attrezzaggio MIM può costare 15.000-25.000 $, ma riduce il costo per pezzo a 0,50-2,00 $ su 50.000 pezzi, rispetto ai 5-15 $ per pezzo della lavorazione CNC
Lo stampaggio a iniezione di metalli in acciaio inossidabile colma efficacemente il divario tra lavorazione meccanica e stampaggio.
Applicazioni: quando ha senso il MIM in acciaio inossidabile?
Ecco esempi pratici nei principali settori di XY-GLOBAL, che mostrano dove il MIM offre un valore concreto attraverso specifici tipi di componenti e materiali adatti:
Dispositivi medici
I componenti comuni includono:
- mascelle delle pinze
- clip di bloccaggio
- alloggiamenti degli alberi negli strumenti chirurgici
- piccoli componenti meccanici per strumenti dentali
- elementi strutturali negli endoscopi o nelle sonde ecografiche
La MIM in 316L offre un'eccellente resistenza alla corrosione e una buona duttilità per componenti che richiedono pulizia e sterilizzazione ripetute, mentre il 17-4PH è adatto a meccanismi di bloccaggio e azionamento più resistenti e resistenti all'usura.
Sistemi ottici
I sistemi ottici di precisione si basano su meccanismi di messa a fuoco, micro-slitte e staffe di posizionamento che richiedono dimensioni stabili e rigidità per mantenere nel tempo l'allineamento ottico.
La MIM integra superfici di riferimento, fori filettati e accoppiamenti a scatto in un unico pezzo, superando gli assemblaggi composti da più parti in termini di stabilità a lungo termine.
Apparecchiature per semiconduttori
Molti componenti per semiconduttori operano sotto vuoto, in camere bianche o in condizioni corrosive, come morsetti, perni di riferimento, gruppi di collegamento e corpi valvola.
La MIM in acciaio inossidabile offre la stessa resistenza del materiale forgiato e la stessa resistenza alla corrosione, consentendo al contempo design più compatti grazie a geometrie interne complesse.
Telecomunicazioni ed elettronica
Utilizzato per
- connettori RF
- piccoli alloggiamenti
- strutture di schermatura
- chiusure meccaniche
- staffe di precisione.
Per queste applicazioni, la MIM offre generalmente un equilibrio migliore tra accuratezza dimensionale, costi e volumi rispetto alla fusione di precisione o alla lavorazione meccanica in più fasi.
Grazie alla sua precisione e scalabilità, lo stampaggio a iniezione dell'acciaio inossidabile è ampiamente utilizzato in molti settori avanzati.
Con anni di esperienza nella produzione MIM, XY-GLOBAL ha supportato numerosi progetti in questi settori, fornendo componenti in acciaio inossidabile affidabili e di qualità costante.
Perché scegliere XY-GLOBAL per lo stampaggio a iniezione dell'acciaio inossidabile
La scelta del partner produttivo giusto è fondamentale per l'implementazione della tecnologia di stampaggio a iniezione dell'acciaio inossidabile. XY-GLOBAL offre diversi vantaggi:
Ampia esperienza
-
più di 15 anni nella produzione MIM con certificazioni ISO 13485 e ISO 9001.
Supporto ingegneristico
-
analisi professionale DFM e analisi dello stampo.
-
ottimizzazione della progettazione per la producibilità
Competenza sui materiali
-
ampia gamma di leghe di acciaio inossidabile
-
fornitura stabile di materiali
Controllo qualità
-
sistemi di ispezione avanzati e controlli di qualità
-
processi di produzione uniformi
Al servizio di settori quali ottica, dispositivi medici, semiconduttori e telecomunicazioni, XY-GLOBAL si concentra sulla fornitura di componenti in acciaio inossidabile ad alta precisione, personalizzati per applicazioni esigenti.
Conclusione
Lo stampaggio a iniezione dell'acciaio inossidabile è diventato una tecnologia di produzione essenziale per realizzare componenti metallici piccoli, complessi e ad alte prestazioni.
Combinando la flessibilità progettuale dello stampaggio a iniezione con la resistenza dell’acciaio inossidabile, lo stampaggio a iniezione dei metalli (MIM) consente ai produttori di creare componenti che altrimenti sarebbero difficili o costosi da realizzare.
Con la continua richiesta da parte dei settori industriali di componenti più piccoli e precisi, il MIM dell’acciaio inossidabile resterà una tecnologia fondamentale in ambiti quali dispositivi medicali, elettronica, ottica e apparecchiature per semiconduttori.
Per le aziende alla ricerca di soluzioni produttive affidabili, partner esperti come XY-GLOBAL offrono le competenze e le capacità produttive necessarie per trasformare progetti innovativi in componenti in acciaio inossidabile di alta qualità.
FAQ sullo stampaggio a iniezione dell’acciaio inossidabile
1. L’acciaio inossidabile può essere stampato a iniezione come la plastica?
Sì, tramite lo stampaggio a iniezione dei metalli (MIM). La polvere fine di acciaio inossidabile (5–20 μm) viene miscelata con leganti per formare un feedstock iniettabile. Dopo lo stampaggio, il debinding rimuove i leganti e la sinterizzazione a 1200–1400 °C fonde le particelle, causando un ritiro dei componenti del 14–20% fino a raggiungere una densità teorica del 97–99%.
2. Quali tolleranze si possono ottenere con il MIM dell’acciaio inossidabile?
Standard: ±0.3–0.5% della dimensione del componente (ad esempio ±0.1 mm su un componente da 30 mm). Le caratteristiche critiche, come fori o filettature, possono raggiungere ±0.1–0.2% con l’ottimizzazione del processo (pareti uniformi, angoli di sformo). La lavorazione dopo la sinterizzazione consente di ottenere ±0.01 mm, se necessario, ma occorre pianificare il ritiro nel CAD.
3. Quali gradi di acciaio inossidabile sono più adatti al MIM?
Scelte principali:
-
316L: Grado medicale, resistenza a trazione di 450–550 MPa, eccellente resistenza alla corrosione per la sterilizzazione
-
17-4PH: Elevata resistenza (1000–1300 MPa dopo il trattamento termico), ideale per componenti portanti
-
304: Economico per l’uso industriale generale Tutti consentono di ottenere proprietà simili a quelle dei materiali lavorati per deformazione plastica, con elevata densità. Verificare le specifiche del feedstock del fornitore.
4. Per quali dimensioni e complessità è più indicato il MIM?
Intervallo ideale: dimensione massima compresa tra 2 e 50 mm, peso <50 g. È eccellente per pareti sottili (minimo 0.3–0.5 mm), sottosquadri, fori trasversali, filettature e assemblaggi integrati. Da evitare per barre semplici, componenti molto grandi (>100 mm) o pareti di spessore <0.3 mm.
5. Quando scegliere il MIM invece della lavorazione CNC?
Il MIM è vantaggioso per piccoli componenti complessi con volumi annui superiori a 10.000 pezzi (ad esempio clip chirurgiche con filettature). La lavorazione CNC è migliore per i prototipi (<1.000 pezzi) o per precisioni di ±0.005 mm. L’utilizzo del materiale nel MIM supera il 95%, rispetto al 30–60% del CNC; il costo per pezzo diminuisce più rapidamente all’aumentare dei volumi.
6. Quali finiture superficiali si possono ottenere con il MIM dell’acciaio inossidabile?
Dopo la sinterizzazione: Ra 1.6–3.2 μm (più liscia rispetto alla fusione). È possibile aggiungere passivazione (maggiore resistenza alla corrosione), elettrolucidatura (Ra <0.8 μm per uso medicale), sabbiatura con microsfere o burattatura. I rivestimenti PVD/TiN sono applicabili dopo la sinterizzazione.












Condividi:
Lavorazione di piccoli componenti: dalla prototipazione rapida alla produzione medicale scalabile
Metallurgia delle polveri metalliche: non è il processo giusto per ogni componente, ma è una soluzione efficace per quelli adatti