

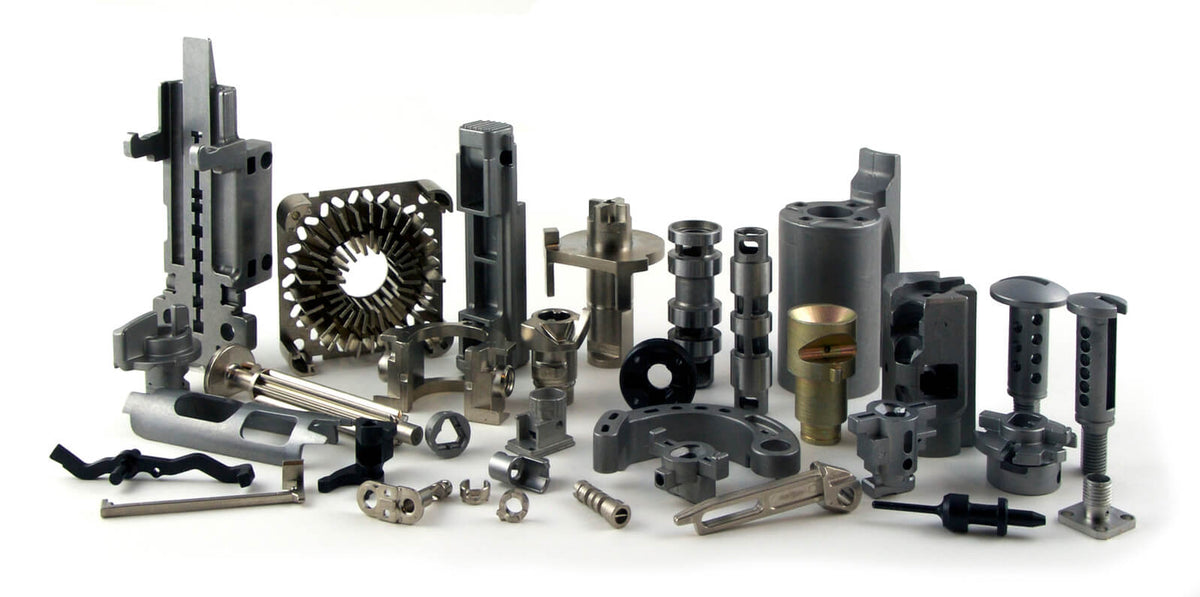
Il MIM, Metal Injection Molding, è diventato una nuova tecnologia di formatura near-net-shape in rapido sviluppo e tra le più promettenti nel campo della metallurgia delle polveri. È noto come una delle «più avanzate tecnologie al mondo per la formatura di componenti metallici».
Lo stampaggio a iniezione dei metalli, indicato con l’acronimo MIM (Metal Injection Molding), è un metodo che consiste nel miscelare polvere metallica e legante per lo stampaggio a iniezione. Per prima cosa si mescola la polvere selezionata con il legante, poi si granula la miscela e infine la si inietta nella forma richiesta. Dopo il debinding e la sinterizzazione, il legante viene rimosso per ottenere il prodotto metallico desiderato oppure il prodotto viene perfezionato mediante successive operazioni di formatura, trattamento superficiale, trattamento termico, lavorazione meccanica e così via.

1. Miscelazione
Nella prima fase della tecnologia MIM, i materiali termoplastici vengono utilizzati come leganti e le polveri metalliche fini vengono impastate e riscaldate fino a ottenere una miscela uniforme di polveri, in base alla lega richiesta.
2. Materie prime
Dopo la granulazione, la miscela metallica (materie prime) diventa viscosa e può ora essere lavorata mediante il processo di stampaggio a iniezione.
3. Stampaggio a iniezione
Ad alta temperatura, le materie prime vengono iniettate in uno stampo chiuso ad alta pressione. Lo stampo viene prima riempito completamente e poi il materiale viene plastificato. Il pezzo verde risultante presenta tutte le caratteristiche geometriche del componente finito.
4. Deceraggio
Il pezzo verde raffreddato viene ora rimosso dalla macchina per lo stampaggio a iniezione. Il legante viene nuovamente rimosso mediante un processo a due fasi di deceraggio termico o catalitico. Questa operazione può richiedere fino a 24 ore. Ciò che rimane è un componente in metallo puro, ma ancora poroso, il Bräunling.
5. Sinterizzazione
Per trasformare il Bräunling in un componente stampato di precisione con la geometria e le proprietà meccaniche richieste, deve essere sinterizzato ad alte temperature. Se necessario, il componente stampato può essere sottoposto a ulteriori lavorazioni.
6. Ispezione finale
Al termine del processo MIM, tutti i nostri componenti vengono sottoposti a un’ispezione visiva completa. Tutti gli standard e l’intero ambito delle misure di controllo qualità vengono coordinati in base ai requisiti del cliente.













Condividi:
Processo e applicazione del rivestimento ceramico mediante spruzzatura termica
Processo di forgiatura delle polveri - importante processo di formatura quasi a forma netta per componenti meccanici