

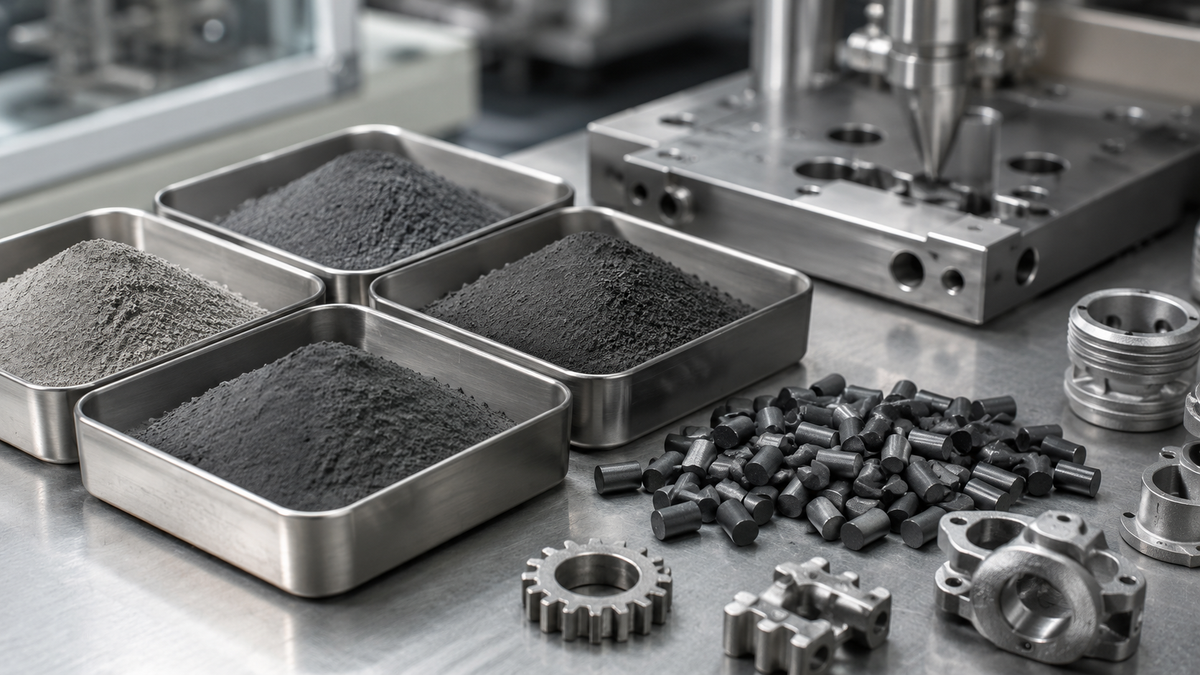
Nello stampaggio a iniezione dei metalli, la qualità finale del componente inizia molto prima dello stampaggio a iniezione o della sinterizzazione. Inizia con il feedstock MIM.
Il feedstock MIM è un materiale accuratamente miscelato, composto da polvere metallica fine e un sistema legante. Deve scorrere bene durante lo stampaggio a iniezione, rimanere stabile durante la rimozione del legante e sinterizzare formando un componente metallico denso, con ritiro controllato e prestazioni uniformi.
Metalli diversi richiedono progetti di feedstock diversi. L'acciaio inossidabile, la lega di titanio, la lega di tungsteno e l'acciaio inossidabile indurente per precipitazione presentano densità della polvere, attività superficiale, comportamento all'ossidazione e requisiti di sinterizzazione differenti. Per questo non esiste una formula universale di feedstock per ogni componente MIM.
In XY-GLOBAL, la scelta del materiale MIM viene valutata insieme alla geometria del componente, alle tolleranze, all'ambiente di applicazione, ai volumi di produzione e ai requisiti di post-processo. L'obiettivo non è solo stampare la forma del componente, ma anche garantire una rimozione del legante, una sinterizzazione e prestazioni finali stabili.

Cosa rende valido un feedstock MIM?
Un buon feedstock MIM deve soddisfare tre requisiti fondamentali di processo.
Primo, deve avere una buona compatibilità con lo stampaggio a iniezione. Il feedstock deve presentare viscosità e comportamento di flusso adeguati, in modo da riempire pareti sottili, piccoli dettagli, fori, scanalature e cavità complesse senza riempimenti incompleti o deformazioni eccessive.
Secondo, deve avere stabilità durante la rimozione del legante. Durante la rimozione del legante, questo deve essere eliminato senza causare crepe, rigonfiamenti, deformazioni o difetti interni.
Terzo, deve avere compatibilità con la sinterizzazione. Dopo la rimozione del legante, lo scheletro di polvere metallica deve sinterizzare formando un componente denso, con ritiro controllato, microstruttura uniforme e proprietà meccaniche accettabili.
Questi tre requisiti sono collegati. Un feedstock che scorre molto facilmente potrebbe non avere una resistenza a verde sufficiente. Un feedstock con un elevato caricamento di polvere può ridurre il ritiro di sinterizzazione, ma diventare più difficile da iniettare. Per questo la scelta del feedstock deve essere adeguata sia al materiale sia all'applicazione.
Esempi tipici di feedstock MIM per materiale
I seguenti esempi sono casi di feedstock a titolo di riferimento, utilizzati per spiegare come diverse polveri metalliche influenzino la progettazione del feedstock MIM. Le formulazioni effettive devono essere confermate in base al fornitore della polvere, al sistema legante, all'attrezzatura di stampaggio, al processo di rimozione del legante, al forno di sinterizzazione e ai requisiti di qualità del cliente.
| Tipo di feedstock | Caricamento tipico di polvere in volume | Tipologia di legante comune | Vantaggio principale | Applicazioni tipiche |
|---|---|---|---|---|
| Feedstock MIM in acciaio inossidabile 316L | 60–65% | Sistemi leganti a base di cera/polimero | Buona resistenza alla corrosione e processabilità stabile | Componenti per orologi, componenti elettronici, alloggiamenti per sensori, piccoli componenti strutturali |
| Feedstock MIM in titanio Ti-6Al-4V | 55–60% | Sistemi leganti a basso residuo con atmosfera di processo controllata | Leggerezza, resistenza alla corrosione, elevato rapporto resistenza/peso | Componenti correlati al settore medico, componenti correlati al settore aerospaziale, componenti di precisione leggeri |
| Feedstock in lega di tungsteno 90W-Ni-Fe | 65–70% | Sistemi leganti ad alta resistenza di adesione | Elevata densità e prestazioni di schermatura | Componenti per schermatura dalle radiazioni, contrappesi, componenti elettronici ad alta densità |
| Materia prima MIM in acciaio inossidabile 17-4PH | 62–64% | Sistemi leganti compatibili con il trattamento termico | Elevata resistenza dopo il trattamento di invecchiamento | Componenti automobilistici, componenti per valvole, componenti di bloccaggio, componenti strutturali meccanici |

Feedstock MIM in acciaio inossidabile 316L
L'acciaio inossidabile 316L è uno dei materiali MIM più utilizzati perché offre buona resistenza alla corrosione, comportamento stabile durante la sinterizzazione e costi relativamente equilibrati. Viene spesso utilizzato per elettronica di consumo, componenti automobilistici, piccoli componenti correlati al settore medico e componenti strutturali di precisione.
Un feedstock MIM 316L tipico può utilizzare polvere fine di acciaio inossidabile sferica, con una dimensione media delle particelle intorno a D50 6–10 μm. Il caricamento di polvere è spesso intorno a 60–65 vol%, a seconda della morfologia della polvere e del sistema legante.
I valori prestazionali di riferimento possono includere:
-
Indice di fluidità: 8–15 g/10 min in condizioni di prova selezionate
-
Contenuto di umidità del feedstock: generalmente controllato al di sotto di 0.1%
-
Resistenza allo stato verde: spesso intorno a 6–10 MPa, a seconda del sistema legante
-
Residui di debinderizzazione: generalmente mantenuti a un livello basso per ridurre i difetti correlati al carbonio
Il feedstock 316L viene comunemente selezionato quando il cliente necessita di resistenza alla corrosione, buona costanza dimensionale e stabilità produttiva affidabile.
Le applicazioni tipiche includono alloggiamenti per sensori, componenti per dispositivi indossabili, componenti per piccoli dispositivi di riscaldamento, piccole staffe e componenti strutturali in acciaio inossidabile.
Feedstock MIM in titanio Ti-6Al-4V
Il Ti-6Al-4V è una lega di titanio comune utilizzata nel MIM quando sono richiesti leggerezza, resistenza alla corrosione e un buon rapporto resistenza/peso. Tuttavia, le polveri di titanio sono più sensibili all'assorbimento di ossigeno e alla contaminazione, quindi la preparazione del feedstock e il controllo della sinterizzazione sono più impegnativi rispetto al MIM standard dell'acciaio inossidabile.
Un feedstock MIM Ti-6Al-4V tipico può utilizzare polvere di lega di titanio quasi sferica, con il contenuto di ossigeno attentamente controllato prima della produzione. Il caricamento di polvere è spesso inferiore rispetto al feedstock in acciaio inossidabile, comunemente intorno a 55–60 vol%, perché il comportamento della polvere di titanio e l'interazione con il legante sono diversi.
I principali fattori prestazionali includono:
-
Controllo della viscosità per componenti a parete sottile o piccoli componenti complessi
-
Dispersione della polvere senza agglomerati visibili
-
Debinderizzazione con pochi residui per ridurre la contaminazione
-
Controllo dell'assorbimento di ossigeno durante la miscelazione, la debinderizzazione e la sinterizzazione
-
Sinterizzazione sotto vuoto o in atmosfera controllata in base ai requisiti del progetto
Il MIM in Ti-6Al-4V viene spesso preso in considerazione per piccoli componenti di precisione in titanio quando la lavorazione CNC comporterebbe un elevato spreco di materiale o tempi di ciclo lunghi. Per applicazioni in ambito medico o aerospaziale, è necessario esaminare le specifiche dei materiali, i requisiti di ispezione e le aspettative normative prima della produzione.
Le applicazioni tipiche includono piccoli componenti strutturali in titanio, componenti per dispositivi di uso medico, connettori leggeri e componenti per strumenti di precisione.

Materia prima MIM in lega di tungsteno 90W-Ni-Fe
La materia prima in lega di tungsteno è molto diversa da quella in acciaio inossidabile o titanio. Le polveri a base di tungsteno hanno una densità molto maggiore, aumentando il rischio di separazione tra polvere e legante durante la miscelazione, la pellettizzazione e lo stampaggio se il sistema legante non è sufficientemente resistente.
Per la materia prima in lega di tungsteno 90W-Ni-Fe, il caricamento di polvere può raggiungere circa 65–70 vol%. Un elevato caricamento di polvere contribuisce a ridurre il ritiro durante la sinterizzazione e favorisce un'elevata densità finale, ma aumenta anche la viscosità e rende più difficile lo stampaggio.
I punti di controllo importanti includono:
-
Uniformità della densità della materia prima
-
Resistenza del legante per evitare la sedimentazione della polvere
-
Pressione di stampaggio e comportamento di riempimento stabili
-
Rimozione controllata del legante per evitare deformazioni
-
Densità dopo la sinterizzazione e stabilità dimensionale
I componenti in lega di tungsteno sinterizzata possono raggiungere un'elevata densità e sono comunemente utilizzati quando sono richieste prestazioni di peso, bilanciamento o schermatura. Le applicazioni tipiche includono componenti per la schermatura dalle radiazioni, pesi di bilanciamento, componenti elettronici ad alta densità e contrappesi di precisione.
Materia prima MIM in acciaio inossidabile 17-4PH
L'acciaio inossidabile 17-4PH viene utilizzato quando è richiesta una maggiore resistenza dopo il trattamento termico. Rispetto al 316L, il 17-4PH offre un potenziale di resistenza superiore dopo il trattamento di invecchiamento, rendendolo adatto a componenti meccanici che richiedono migliori prestazioni sotto carico.
Una tipica materia prima MIM in 17-4PH può utilizzare polvere sferica con contenuto di carbonio e composizione chimica controllati. Il caricamento di polvere è spesso intorno al 62–64 vol%.
I principali aspetti prestazionali includono:
-
Scorrevolezza per geometrie complesse
-
Controllo del carbonio durante la rimozione del legante e la sinterizzazione
-
Compatibilità con il trattamento termico post-sinterizzazione
-
Stabilità dimensionale dopo il trattamento termico
-
Resistenza e durezza finali dopo l'invecchiamento
Per i componenti MIM in 17-4PH lavorati correttamente, il trattamento termico può migliorare significativamente le proprietà meccaniche. Ciò rende il materiale adatto a componenti automobilistici, parti di valvole, meccanismi di bloccaggio, piccoli ingranaggi e componenti strutturali ad alta resistenza.
Principali indicatori delle prestazioni della materia prima MIM
Le prestazioni della materia prima MIM devono essere valutate attraverso indicatori misurabili. I valori appropriati dipendono dal tipo di materiale, dal sistema legante, dalle condizioni di stampaggio e dalla progettazione del componente.
| Categoria di prestazione | Indicatore chiave | Perché è importante |
|---|---|---|
| Scorrevolezza | MFR o viscosità | Influisce sul riempimento dello stampo, sulla pressione di iniezione e sulla capacità di stampaggio di pareti sottili |
| Uniformità | Dispersione della polvere e variazione di densità | Influisce sulla densità sinterizzata, sulla costanza del ritiro e sul rischio di difetti |
| Stabilità | Contenuto di umidità e stabilità termica | Riduce la formazione di bolle, le cricche, la degradazione del legante e i problemi di stoccaggio |
| Resistenza a verde | Resistenza a flessione dopo lo stampaggio | Consente la manipolazione, il trasferimento e la debinderizzazione senza rotture |
| Comportamento durante la debinderizzazione | Velocità e residui della debinderizzazione | Influisce sul rischio di cricche, sui residui di carbonio e sulla qualità finale del componente |
| Risultato della sinterizzazione | Densità, ritiro, assorbimento di ossigeno o carbonio | Determina le dimensioni finali, la resistenza e le prestazioni del materiale |
Per il feedstock in acciaio inossidabile, i valori di riferimento comuni possono includere MFR di circa 5–20 g/10 min, viscosità di circa 500–1500 Pa·s, contenuto di umidità inferiore a 0,1% e resistenza a verde superiore a 5 MPa. Non si tratta di criteri di accettazione universali, ma forniscono indicazioni utili per valutare la costanza del feedstock.
Come le prestazioni del feedstock soddisfano i requisiti dell'applicazione
Settori diversi si concentrano su requisiti diversi per le prestazioni del feedstock.
Per i componenti MIM automobilistici, il feedstock deve supportare una produzione ripetitiva, un ritiro stabile e prestazioni meccaniche affidabili. Componenti come elementi delle valvole, parti della trasmissione, alloggiamenti per sensori e piccoli elementi meccanici richiedono spesso una buona uniformità dimensionale e resistenza alla fatica.
Per i componenti destinati al settore medicale, sono più importanti la pulizia del materiale, la resistenza alla corrosione, la qualità superficiale e il basso rischio di contaminazione. I feedstock in lega di titanio e acciaio inossidabile devono essere valutati attentamente per evitare un eccesso di ossigeno, carbonio o residui di legante.
Per i componenti elettronici e ottici, possono essere fondamentali la stabilità dimensionale, l'uniformità estetica e la compatibilità con la finitura superficiale. Prima di procedere con trattamenti successivi come lucidatura, passivazione, placcatura o rivestimento, il feedstock deve produrre componenti con geometria stabile e difetti interni minimi.
Per i componenti in lega di tungsteno ad alta densità, l'uniformità della densità e la stabilità della miscela polvere-legante sono aspetti fondamentali. Anche una lieve segregazione del feedstock può causare un ritiro non uniforme o variazioni di densità dopo la sinterizzazione.
Supporto di XY-GLOBAL per componenti MIM personalizzati
XY-GLOBAL supporta componenti MIM personalizzati realizzati in acciaio inossidabile, lega di titanio, lega di tungsteno e altri materiali metallici selezionati. Prima della produzione, il nostro team analizza il rapporto tra materiale, comportamento del feedstock, geometria del componente, tolleranze, finitura superficiale e quantità di produzione.
Possiamo offrire supporto:
-
Revisione del materiale e del processo MIM sulla base dei disegni del cliente
-
Componenti MIM in acciaio inossidabile come 316L e 17-4PH
-
Componenti MIM in titanio come il Ti-6Al-4V
-
Componenti MIM in lega di tungsteno per applicazioni ad alta densità
-
Revisione dei prototipi, produzione di campioni e supporto alla produzione in serie
-
Lavorazioni meccaniche secondarie, trattamento termico, lucidatura, passivazione, placcatura e ispezione, quando richiesti
Per i progetti MIM, è importante esaminare il design nelle fasi iniziali. Pareti sottili, angoli acuti, fori profondi, grandi variazioni di spessore e tolleranze ristrette possono influire sulla selezione del feedstock, sulla stabilità dello stampaggio, sul comportamento durante il deceraggio e sul ritiro durante la sinterizzazione.
Conclusione
Il feedstock MIM è il ponte tra la polvere metallica e il componente sinterizzato finale. Le sue prestazioni influiscono direttamente sulla stabilità dello stampaggio, sulla sicurezza del deceraggio, sulla qualità della sinterizzazione, sulla costanza dimensionale e sull'affidabilità del componente finale.
Il feedstock in acciaio inossidabile 316L è adatto per componenti di precisione resistenti alla corrosione. Il feedstock in titanio Ti-6Al-4V viene utilizzato quando sono importanti la leggerezza e il rapporto resistenza/peso. Il feedstock in lega di tungsteno è adatto per applicazioni ad alta densità. Il feedstock 17-4PH consente di realizzare componenti ad alta resistenza dopo il trattamento termico.
Il miglior feedstock MIM non è semplicemente quello con il carico di polvere più elevato o la viscosità più bassa. È quello che corrisponde al materiale, alla geometria del componente, al processo produttivo e ai requisiti dell'applicazione finale.
Presso XY-GLOBAL, aiutiamo i clienti a valutare i componenti MIM, dalla selezione dei materiali alla fattibilità produttiva, assicurandoci che il processo scelto possa garantire sia le prestazioni del componente sia la stabilità produttiva.
Domande frequenti
Che cos'è il feedstock MIM?
Il feedstock MIM è una miscela di polvere metallica fine e legante utilizzata nello stampaggio a iniezione dei metalli. Deve scorrere durante l'iniezione, rimanere stabile durante il deceraggio e sinterizzare formando un componente metallico denso.
Perché il carico di polvere è importante nel feedstock MIM?
Il carico di polvere influisce sulla scorrevolezza, sul ritiro, sul comportamento durante il deceraggio e sulla densità finale. Un carico di polvere più elevato può ridurre il ritiro, ma può anche aumentare la viscosità e rendere più difficile lo stampaggio.
Quali metalli possono essere utilizzati per il feedstock MIM?
I materiali comuni per il feedstock MIM includono acciaio inossidabile, leghe di titanio, leghe di tungsteno, acciai bassolegati, acciai per utensili e altre polveri metalliche selezionate in base all'applicazione e alla fattibilità del processo.
Il Ti-6Al-4V è adatto alla tecnologia MIM?
Sì. Il Ti-6Al-4V può essere lavorato con la tecnologia MIM per piccoli componenti complessi in titanio, ma il controllo dell'ossigeno, i residui di legante, l'atmosfera di sinterizzazione e i requisiti di ispezione devono essere esaminati attentamente.
Le formule di feedstock MIM possono essere utilizzate direttamente per tutti i componenti?
No. Il feedstock deve essere abbinato al materiale, alle caratteristiche della polvere, alla geometria del componente, all'attrezzatura di stampaggio, al processo di deceraggio, al ciclo di sinterizzazione e ai requisiti dell'applicazione finale.












Condividi:
Componenti per orologi MIM: stampaggio a iniezione di metallo per componenti di orologeria di precisione
Produttori di metallo sinterizzato per componenti metallici di precisione personalizzati