

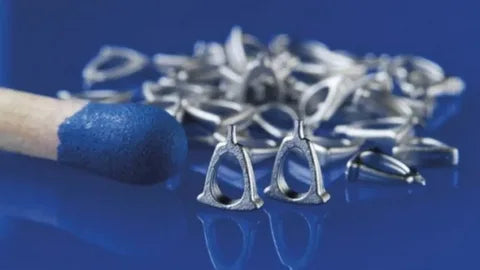
Microstampaggio a iniezione di polveri metalliche Il microstampaggio a iniezione di polveri è stato proposto per la prima volta in Germania e successivamente studiato in tutto il mondo. Negli ultimi anni, la tecnologia del microstampaggio a iniezione ha compiuto grandi progressi nella fabbricazione di componenti microstrutturati metallici e ceramici, soprattutto nell'applicazione di questa tecnologia alla formatura dei metalli, che ha permesso ai microcomponenti di ottenere elevata resistenza, buona resistenza alla corrosione, stabilità alle alte temperature, eccellenti proprietà magnetiche e resistenza all'usura. L'uso della tecnologia del microstampaggio a iniezione di polveri può ridurre gli elevati costi di assemblaggio dei microcomponenti.
All'estero sono stati ottenuti determinati risultati nel microstampaggio a iniezione di polveri metalliche. L'Istituto IFAM tedesco sta attualmente studiando principalmente prodotti ottenuti mediante microstampaggio a iniezione per applicazioni chimiche, nei fluidi, biomediche, ecc., compreso l'uso di polvere di carburo per fabbricare microcomponenti e stampi resistenti all'usura, nonché la co-sinterizzazione e la co-connessione di due o più semilavorati stampati a iniezione. Il Centro di ricerca di Karlsruhe utilizza il microstampaggio a iniezione per fabbricare componenti microstrutturati come ingranaggi e supporti microottici. FLEISCHER e BUCHHOLZ stanno studiando la tecnologia di produzione automatizzata per il microstampaggio a iniezione di polveri metalliche, realizzando la rimozione automatica dallo stampo, la separazione automatica degli ugelli e dei semilavorati e la rimozione automatica dallo stampo, per lavorare il tungsteno refrattario e ad alta resistenza. A Singapore vengono utilizzate principalmente polvere di acciaio inossidabile 316L e polvere PZT per studiare lo stampaggio a iniezione di microcilindri e colonne quadrate. Inoltre, Barriere T, in Francia, ha studiato il caricamento critico e ottimale dell'alimentazione per il microstampaggio a iniezione di polvere di acciaio inossidabile 316L.
Sebbene la ricerca sul microstampaggio a iniezione nel nostro Paese sia ancora agli inizi, attualmente esistono diversi laboratori chiave, tra cui il Laboratorio chiave del Ministero dell'Istruzione per la lavorazione di precisione e speciale dell'Università di tecnologia di Dalian, che studia principalmente la teoria e la tecnologia della lavorazione di precisione/ultraprecisione di microstampi quadrati, nuovi principi e metodi per la misurazione di componenti di precisione e di forma speciale, e sviluppa microsistemi biochimici, strumenti e apparecchiature di precisione, nonché microattuatori e sensori. Qu Xuanhui e altri dell'Università di scienza e tecnologia di Pechino hanno utilizzato la tecnologia del microstampaggio a iniezione per preparare ingranaggi con diametro esterno di 200-800μm e microingranaggi in polvere di ferro carbonilico.
Caratteristiche tecniche In generale, i materiali utilizzati nel MIM tradizionale possono essere impiegati anche nel microstampaggio a iniezione. Ad esempio: 316L, 17-4 PH, Fe, WC-Co, W, W-Cu, Cu e Ag. Rispetto alla tecnologia MIM tradizionale, il microstampaggio a iniezione richiede componenti più piccoli e una maggiore finitura superficiale, pertanto la polvere deve essere più fine (circa 1μm). Poiché la polvere fine presenta una superficie specifica maggiore, durante la miscelazione è necessario aggiungere una quantità maggiore di legante alla polvere utilizzata per il microstampaggio a iniezione.
Processo di iniezione Il processo di microstampaggio a iniezione consiste principalmente nella chiusura dello stampo, nella preformatura, nella messa sotto vuoto della microcavità, nel riscaldamento rapido dello stampo, nel riempimento mediante iniezione a dosaggio di precisione, nel mantenimento della pressione, nel raffreddamento, nel raffreddamento rapido dello stampo e nella sua apertura, nell'estrazione del prodotto dallo stampo e in altri processi principali, come mostrato nella Figura 1.
I microcomponenti dei prodotti ottenuti mediante microstampaggio a iniezione comprendono: microcomponenti di precisione che richiedono solo dimensioni precise; microcomponenti che richiedono solo accuratezza qualitativa; microcomponenti di precisione che richiedono sia qualità sia dimensioni precise, e componenti stampati con microstrutture superficiali.
Limiti e tendenze di sviluppo del microstampaggio a iniezione di polveri metalliche
Limiti Dopo oltre 40 anni di sviluppo, la tecnologia MIM è stata applicata a vari settori e anche il sistema dei materiali è molto ampio, comprendendo acciaio inossidabile, leghe di tungsteno, leghe di titanio, leghe cementate, ceramica, ecc. Tuttavia, il MIM è ancora lontano dal raggiungere il livello della lavorazione meccanica, della fusione di precisione e dei processi di pressatura/sinterizzazione. Il MIM presenta ancora i seguenti problemi:

(1) Disomogeneità della miscelazione, soprattutto quando si miscelano sistemi multicomponente e materiali compositi: a causa delle differenze di densità, è più facile che si verifichi una miscelazione non uniforme. La miscelazione non uniforme provoca un ritiro disomogeneo del semilavorato durante la sinterizzazione, con conseguente deformazione del prodotto;
(2) Allo stesso tempo, a causa delle differenze nelle proprietà reologiche di ciascun componente, la composizione del semilavorato dopo l'iniezione non è uniforme. La composizione non uniforme del semilavorato iniettato causerà inoltre
(3) Il lungo tempo di rimozione del legante riduce notevolmente la produttività e il legante non viene rimosso completamente. Il legante residuo carbonizza durante il processo di sinterizzazione, ostacolando il legame metallurgico tra le particelle di polvere e riducendo le proprietà meccaniche del prodotto. Pertanto, sebbene la tecnologia MIM possa risolvere il problema delle forme complesse, a causa dei limiti nella miscelazione e nella sgrassatura, il MIM è limitato a prodotti e sistemi di materiali di piccole dimensioni, bassa precisione e basse proprietà meccaniche, e non è particolarmente adatto a sistemi di materiali che richiedono elevate proprietà meccaniche e sono sensibili ai difetti.
Tendenze di sviluppo

Per sfruttare ulteriormente i vantaggi della tecnologia MIM, superare i limiti relativi a dimensioni, precisione, proprietà meccaniche e sistemi di materiali ed estenderne l'ambito di applicazione, le sue principali tendenze di sviluppo e aree di ricerca sono le seguenti:
(1) In considerazione del ritiro non uniforme causato dalla composizione e dalla struttura non omogenee di sistemi multicomponente e polveri composite durante la miscelazione e l'iniezione, che provoca la deformazione dei componenti, l'uso della macinazione meccanica a palle per la prefabbricazione di polveri composite può risolvere efficacemente questo problema e diventerà una delle direzioni di sviluppo del MIM;
(2) A causa della carbonizzazione dei leganti residui durante la sinterizzazione, dovuta al lungo tempo di sgrassatura e alla sgrassatura incompleta, le proprietà meccaniche dei componenti si riducono. Pertanto, anche lo sviluppo di nuovi processi e leganti per la sgrassatura sarà una delle direzioni di sviluppo. La tecnologia di sgrassatura termica assistita da computer, la tecnologia di sgrassatura con solvente, la tecnologia di sgrassatura catalitica, la tecnologia di liofilizzazione e la tecnologia di essiccazione assistita da microonde possono ridurre notevolmente il tempo di sgrassatura. Allo stesso tempo, possono anche controllare la reazione collaterale di decomposizione dei polimeri, che produce facilmente sostanze volatili durante il processo di sgrassatura, ed eliminare la formazione di difetti durante tale processo. Anche lo sviluppo di nuovi leganti che facilitino la sgrassatura contribuirà a risolvere questo problema.
(3) Lo sviluppo di una tecnologia MIM con una minore quantità di legante, il superamento dei limiti di massa e dimensioni del MIM tradizionale e la riduzione o l'eliminazione degli effetti negativi dei leganti sulle proprietà dei materiali diventeranno un altro obiettivo dello sviluppo del MIM.












Condividi:
Cooperazione internazionale nello stampaggio a iniezione di polveri
Leghe a base di ferro per materiali ottenuti mediante stampaggio a iniezione di polveri metalliche