

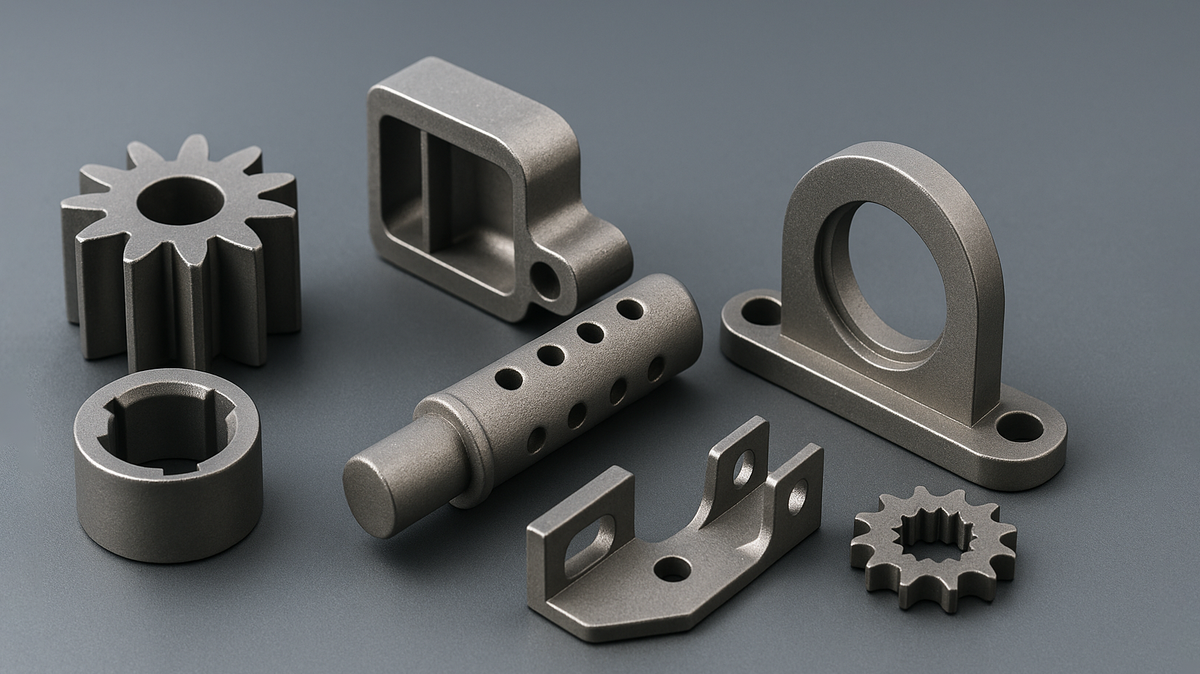
Questo articolo esaminerà approfonditamente la metallurgia delle polveri
Scoprirai i seguenti 5 argomenti
1. Che cos’è la metallurgia delle polveri
2. Processo di metallurgia delle polveri
3. Componenti e prodotti aerospaziali realizzati mediante metallurgia delle polveri
4. Materiali metallici utilizzati nella metallurgia delle polveri
5. Altro...
Che cos’è la metallurgia delle polveri?
La metallurgia delle polveri è un’industria che produce polveri metalliche. Utilizza polveri metalliche (con una piccola quantità di polveri non metalliche miscelate) come materie prime per fabbricare materiali e prodotti attraverso un processo di formatura e sinterizzazione. Con lo sviluppo delle moderne tecnologie di produzione della metallurgia delle polveri, la fusione di metalli in polvere e altre tecniche avanzate hanno consentito ai prodotti di metallurgia delle polveri di sostituire i tradizionali prodotti ottenuti mediante fusione, forgiatura, taglio e lavorazione meccanica dei metalli, caratterizzati da strutture complesse e difficili da lavorare. I relativi ambiti di applicazione continuano ad ampliarsi.

Dalla produzione di macchinari generici agli strumenti di precisione, dagli utensili di ferramenta ai macchinari di grandi dimensioni, dall’industria elettronica alla produzione di motori, dall’industria civile a quella militare, dalle tecnologie generiche all’alta tecnologia d’avanguardia, la tecnologia della metallurgia delle polveri - inclusa la fusione di metalli in polvere - è presente ovunque. Nel settore civile, i prodotti di metallurgia delle polveri sono diventati componenti di base indispensabili per settori quali automobili, motocicli, elettrodomestici, utensili elettrici, macchinari agricoli e apparecchiature per ufficio.
L’enorme potenziale del mercato favorisce inoltre il progresso tecnologico. Con la continua espansione dell’ambito di applicazione dei prodotti di metallurgia delle polveri, i requisiti relativi a dimensioni, forma e prestazioni delle particelle di polvere metallica diventano sempre più elevati, e le prestazioni, le dimensioni e la forma delle polveri metalliche dipendono in larga misura dal metodo di produzione e dal processo di preparazione delle polveri. Di conseguenza, anche la tecnologia di preparazione delle polveri è in costante sviluppo e innovazione, soprattutto per supportare metodi avanzati come la fusione di metalli in polvere.
Fasi del processo tradizionale di metallurgia delle polveri
Preparazione della polvere → Miscelazione → Pressatura → Sinterizzazione → Post-lavorazione → Ispezione e imballaggio
1. Preparazione della polvere
Scopo: produrre polveri metalliche o di lega che soddisfino requisiti specifici in termini di dimensioni, forma e purezza delle particelle.
Metodi:
-
Metodi fisici: atomizzazione (atomizzazione a gas, atomizzazione ad acqua), macinazione meccanica.
-
Metodi chimici: riduzione, elettrolisi.
-
Alligazione meccanica: miscelazione di polveri metalliche o non metalliche mediante macinazione a palle.
Punti di controllo principali: purezza della polvere, distribuzione granulometrica e livelli di ossidazione. Queste polveri costituiscono anche la base dei materiali MIM (utilizzati nello stampaggio a iniezione dei metalli), in cui polveri ultrafini e di elevata purezza sono essenziali per ottenere prestazioni ottimali di scorrimento e sinterizzazione.
2. Miscelazione
Scopo: miscelare omogeneamente le polveri metalliche con lubrificanti, leganti o componenti di lega.
Metodi:
-
Miscelazione a secco: per composizioni semplici.
-
Miscelazione a umido: aggiunge agenti liquidi per migliorare l'uniformità.
Punti di controllo principali: garantire l'uniformità ed evitare la segregazione dei componenti. Nel caso dello stampaggio a iniezione MIM, leganti e additivi devono essere miscelati uniformemente per formare una materia prima adatta allo stampaggio a iniezione.
3. Pressatura e formatura
Scopo: compattare la polvere nella forma desiderata, formando un pezzo grezzo.
Metodi:
-
Pressatura uniassiale: comune per forme semplici.
-
Pressatura isostatica: utilizzata per forme complesse o quando sono richiesti elevati livelli di densità.
Punti di controllo principali: controllare la pressione di compattazione e la densità del pezzo grezzo per evitare difetti come crepe o delaminazione. Per lo stampaggio a iniezione MIM, la formatura avviene tramite stampaggio a iniezione anziché mediante pressatura tradizionale, consentendo geometrie più complesse.
4. Sinterizzazione
Scopo: riscaldare il pezzo grezzo per creare un legame metallurgico tra le particelle di polvere, aumentando resistenza e densità.
Processi:
-
Sinterizzazione allo stato solido: riscaldamento al di sotto del punto di fusione, con legame tra le particelle tramite diffusione.
-
Sinterizzazione in fase liquida: alcuni componenti fondono formando una fase liquida che favorisce il legame tra le particelle.
Punti di controllo principali: temperatura, durata e atmosfera di sinterizzazione (ad esempio, vuoto o gas inerte). Nelle applicazioni con materiali MIM, un controllo preciso della sinterizzazione è fondamentale per eliminare i residui di legante e raggiungere una densità quasi completa.
5. Post-processing (facoltativo)
A seconda dei requisiti del prodotto, i passaggi aggiuntivi possono includere:
-
Lavorazione meccanica: Tornitura, fresatura o rettifica per ottenere dimensioni precise e una buona qualità superficiale.
-
Trattamento termico: Migliorare le proprietà meccaniche.
-
Trattamento superficiale: Galvanica, ossidazione o rivestimento per la resistenza alla corrosione o per fini estetici.
-
Impregnazione: Riempimento dei pori con oli o polimeri per migliorare l'ermeticità o la lubrificazione.

6. Ispezione e imballaggio
- Scopo: garantire che i prodotti finiti soddisfino gli standard di qualità e le specifiche del cliente.
- Elementi di ispezione:
- Accuratezza dimensionale.
- Densità e porosità.
- Proprietà meccaniche, come durezza e resistenza.
- Ispezione della qualità superficiale.
- Imballaggio: prevenire l'ossidazione o i danni durante il trasporto e lo stoccaggio.
I prodotti realizzati mediante iniezione MIM richiedono spesso la rimozione del legante e la sinterizzazione come fasi fondamentali di post-lavorazione per ottenere le prestazioni finali e l'accuratezza dimensionale.
Materiali metallici utilizzati nella metallurgia delle polveri aerospaziale
1. Titanio e leghe di titanio
- Caratteristiche:
- Elevata resistenza specifica (eccellente rapporto resistenza/peso).
- Eccezionale resistenza alla corrosione e alla fatica.
- Buona resistenza alle alte temperature.
- Leghe comuni: Ti-6Al-4V, Ti-48Al-2Cr-2Nb (γ-TiAl).
- Applicazioni:
- Pale di motori a turbina, connettori e componenti strutturali della fusoliera.
2. Superleghe
- Caratteristiche:
- Eccellente resistenza alle alte temperature e alla deformazione viscosa.
- Eccezionale resistenza all'ossidazione e alla corrosione.
- Tipi comuni:
- Leghe a base di nichel (ad es. Inconel 718, Rene 95).
- Leghe a base di cobalto (ad es. Haynes 188).
- Leghe a base di ferro.
- Applicazioni:
- Pale di turbine, componenti delle camere di combustione, ugelli dei motori a razzo.
3. Alluminio e leghe di alluminio
- Caratteristiche:
- Bassa densità e leggerezza.
- Buona lavorabilità e resistenza alla corrosione.
- Leghe comuni: lega di alluminio 7075, lega Al-Si.
- Applicazioni:
- Componenti strutturali aerospaziali, telai di supporto.
4. Molibdeno e leghe di molibdeno
- Caratteristiche:
- Punto di fusione elevato ed eccellenti prestazioni alle alte temperature.
- Buona conducibilità termica e resistenza agli shock termici.
- Applicazioni:
- Materiali per barriere termiche di veicoli spaziali, ugelli per razzi, componenti elettronici.
5. Tungsteno e leghe di tungsteno
- Caratteristiche:
- Punto di fusione e densità estremamente elevati.
- Eccellente resistenza alle alte temperature ed eccellenti proprietà di schermatura dalle radiazioni.
- Applicazioni:
- Ugelli per razzi, componenti per la schermatura dalle radiazioni, contrappesi.
6. Materiali per la metallurgia delle polveri a base di ferro
- Caratteristiche:
- Buone proprietà meccaniche e convenienza economica.
- La resistenza e la resistenza all'usura possono essere migliorate mediante l'aggiunta di elementi di lega.
- Applicazioni:
- Ingranaggi, cuscinetti e componenti di supporto.
Tolleranze dello stampaggio a iniezione dei metalli
Le tolleranze dello stampaggio a iniezione dei metalli sono un fattore fondamentale per determinare l'accuratezza dimensionale e la costanza delle prestazioni dei componenti MIM. Il controllo corretto delle tolleranze dello stampaggio a iniezione dei metalli garantisce che i pezzi soddisfino i requisiti delle applicazioni ad alta precisione, riducendo al minimo la necessità di lavorazioni successive. Le tolleranze dipendono dal tipo di materiale, dalla geometria del pezzo, dalla progettazione dello stampo e dal comportamento durante la sinterizzazione.
1. Tolleranze dimensionali tipiche
| Tipo di caratteristica | Tolleranza standard (allo stato sinterizzato) | Tolleranza migliorata (con calibratura) |
|---|---|---|
| Dimensione lineare (≤ 10 mm) | ±0.3% della dimensione nominale | ±0.1% a ±0.2% |
| Dimensione lineare (> 10 mm) | ±0.5% della dimensione nominale | ±0.2% a ±0.3% |
| Diametro dei fori | ±0.3% a ±0.5% | ±0.1% a ±0.2% |
| Planarità/parallelismo | ±0.1 mm ogni 25 mm | ±0.05 mm con lavorazione secondaria |
Nota: le tolleranze possono variare leggermente in base al tipo di lega e alla complessità del componente.
2. Fattori che influenzano le tolleranze dello stampaggio a iniezione dei metalli
-
Ritiro del materiale: Il ritiro tipico durante la sinterizzazione è del 15–20%. Una previsione accurata del ritiro è essenziale per ottenere tolleranze restrittive nello stampaggio a iniezione dei metalli.
-
Geometria del componente: Pareti sottili, campate lunghe o caratteristiche 3D complesse sono più soggette a variazioni e richiedono una compensazione nella progettazione dello stampo.

-
Precisione degli stampi: Gli stampi ad alta precisione riducono l'accumulo delle tolleranze e consentono una ripetibilità costante.
-
Qualità del feedstock: Un feedstock uniforme garantisce un flusso e un impaccamento costanti, influenzando direttamente le tolleranze finali dello stampaggio a iniezione dei metalli.
-
Controllo della sinterizzazione: L'uniformità della temperatura, la stabilità dell'atmosfera e gli attrezzaggi di sinterizzazione influenzano le tolleranze finali.
3. Tecniche di ottimizzazione delle tolleranze
-
Calibratura secondaria (coniazione): Migliora le dimensioni critiche oltre le tolleranze standard dello stampaggio a iniezione dei metalli.
-
Lavorazione CNC dopo la sinterizzazione: Applicata alle caratteristiche che richiedono tolleranze estremamente restrittive (ad es., < ±0.01 mm).
-
Progettazione per MIM: Ove possibile, prevedere tolleranze ampie e applicare un controllo più rigoroso solo alle caratteristiche critiche per il funzionamento.
4. MIM rispetto ad altri processi
| Processo | Tolleranze tipiche |
|---|---|
| Stampaggio a iniezione dei metalli | ±0.3% (standard), ±0.1% (migliorata) |
| Lavorazione CNC | ±0.01 mm |
| Pressofusione | ±0.5% a ±1.0% |
| Pressatura della metallurgia delle polveri | ±0.3 mm |
Tolleranze dello stampaggio a iniezione dei metalli offrono un equilibrio ideale tra precisione ed efficienza dei costi, soprattutto nella produzione in grandi volumi di componenti piccoli e complessi.
5. Esempi di applicazioni con requisiti di tolleranza restrittivi
-
Componenti delle cerniere degli smartphone: ±0.05 mm
-
Punte chirurgiche per dispositivi medici: ±0.02 mm
-
Microdenti degli ingranaggi: ±0.03 mm
-
Componenti del movimento dell'orologio: ±0.01 mm (post-lavorazione)
Materiali metallici utilizzati nella metallurgia delle polveri
Sebbene non esistano praticamente restrizioni sui metalli utilizzati nella metallurgia delle polveri, alcuni metalli sono preferiti per le loro proprietà e caratteristiche specifiche. I produttori valutano diversi fattori nella scelta dei metalli più adatti alle loro esigenze.

I fattori chiave nella scelta dei metalli per la metallurgia delle polveri includono la resistenza alla corrosione, la durezza, la resistenza alla trazione, la tenacità all'impatto e la resistenza alla fatica. Ogni metallo possiede alcune o tutte queste proprietà e la scelta dipende dai requisiti specifici dei componenti da produrre.
1. Titanio
- Caratteristiche:
- Elevata resistenza specifica (eccellente rapporto resistenza/peso).
- Eccezionale resistenza alla corrosione e alla fatica.
- Buona resistenza alle alte temperature.
- Leghe comuni: Ti-6Al-4V, Ti-48Al-2Cr-2Nb (γ-TiAl).
- Applicazioni:
- Pale di motori a turbina, connettori e componenti strutturali della fusoliera.
2. Acciaio inossidabile
- Caratteristiche:
- Eccezionale resistenza alla corrosione e alla ruggine.
- Eccezionale versatilità e adattabilità a varie applicazioni.
- Serie comuni: acciai inossidabili 300 e 400.
- Lega degna di nota:
- Acciaio inossidabile 316L: noto per l'eccellente resistenza alla corrosione, tenacità, duttilità e resistenza agli acidi.
- Applicazioni:
- Componenti aerospaziali, parti automobilistiche, strumenti medicali e applicazioni navali.
3. Rame e leghe di rame
- Caratteristiche:
- Eccellente resistenza alla corrosione e alla ruggine, in particolare in ambienti umidi.
- Può essere utilizzato come polvere prelegata o come miscela di elementi.
- Lega comune:
- Bronzo: lega rame-stagno comunemente utilizzata per cuscinetti autolubrificanti.
- Applicazioni:
- Componenti elettrici, cuscinetti e parti decorative.
4. Alluminio e leghe di alluminio
- Caratteristiche:
- Bassa densità e leggerezza.
- Eccellente lavorabilità e resistenza alla corrosione.
- Leghe comuni: lega di alluminio 7075, lega Al-Si.
- Applicazioni:
- Componenti strutturali aerospaziali e telai di supporto.

5. Materiali PM a base di ferro
- Caratteristiche:
- Il ferro è un materiale cristallino grigio-nero con una densità di 7.694 g/cm³ e un punto di fusione di 1837°C.
- Viene generalmente lavorato mediante atomizzazione ad acqua ad alta pressione e sinterizzato a una temperatura di 1121°C.
- Grazie alla sua morbidezza, il ferro viene spesso legato al carbonio per produrre acciaio.
- Applicazioni:
- Componenti automobilistici come ingranaggi, cuscinetti e strutture di supporto.
In qualità di fornitore professionale di componenti in metallurgia delle polveri, XY-GLOBAL si concentra sul processo MIM (stampaggio a iniezione di metallo) nel settore aerospaziale. Ci impegniamo a fornire ai clienti soluzioni personalizzate per componenti aeronautici e a promuovere l'innovazione e lo sviluppo della produzione di alta gamma. Ti invitiamo a scoprire di più sulla nostra tecnologia e sui nostri servizi. Inserisci le tue esigenze nella sezione "Richiedi un preventivo" qui sotto e ti contatteremo al più presto.












Condividi:
Produzione avanzata: sinterizzazione del carburo, elettrolisi nella metallurgia delle polveri e materiale SINT D32 per produttori di componenti in ceramica
MIM 4605 e processo di forgiatura delle polveri: sfruttare i vantaggi dello stampaggio a iniezione dei metalli